






PETG
PETG filamenti – čvrstoća i hemijska otpornost za funkcionalne delove
PETG filament (Polyethylene Terephthalate Glycol) zauzima poziciju između PLA-a i ABS-a na skali tehničkih materijala za FDM štampu. Kombinuje dobru mehaničku čvrstoću, otpornost na hemikalije i umjerenu otpornost na toplotu sa relativno lakom obradom – ne zahteva zatvorenu komoru, ne ispušta agresivne mirise i ima nisku sklonost ka deformaciji u poređenju sa ABS-om. Izuzetno čvrsto vezivanje slojeva čini PETG posebno pogodnim za funkcionalne delove koji moraju da izdrže dinamička opterećenja i savijanje bez razdvajanja po slojevima.
ZIRO PETG je industrijski grad materijal sa višom tačkom staklastog prelaza i nižim skupljanjem od standardnog PETG-a, što poboljšava dimenzionalnu stabilnost gotovog otiska. Transparentne varijante imaju propusnost svetlosti do 90 %, što ga čini pogodnim i za funkcionalne i za estetske primene. Tolerancija prečnika je ±0,03 mm uz vakumsko pakovanje sa desikantom. Više o čuvanju pročitaj u tekstu o korišćenju i čuvanju filamenta.
Za koje projekte je namenjen
- Funkcionalni delovi koji moraju da izdrže udare i savijanje bez pucanja
- Kontejneri, posude i predmeti koji dolaze u kontakt sa tečnostima ili hemikalijama
- Delovi koji se koriste na temperaturama do 70–80 °C bez deformacije
- Transparentni i poluprozirni modeli – difuzori, poklopci, optički elementi
- Mehanički sklopovi gde je čvrsto vezivanje slojeva ključno za integritet dela
- Spoljašnja primena uz umerenu izloženost vremenskim uslovima
Preporučena podešavanja štampe
| Parametar | Preporučena vrednost | Napomena |
|---|---|---|
| Temperatura nozzle-a | 240–260 °C (≈250 °C) | Prilagoditi prema štampaču i adheziji slojeva |
| Temperatura beda | 100–120 °C | Viša temperatura beda sprečava deformaciju, posebno na PEI površinama |
| Brzina štampe | 40–60 mm/s (prvi sloj 20–30 mm/s) | Sporiji prvi sloj poboljšava adheziju i kvalitet površine |
| Cooling fan | 0–30 % (prvi sloj), 40–60 % (ostatak) | Umereno hlađenje – previše smanjuje međuslojnu adheziju |
| Retraction | 1,0–3,0 mm @ 25–45 mm/s | Podesi pažljivo prema tipu ekstrudera; PETG je sklon stringingu |
| Sušenje | 65 °C × 4–6 h | PETG upija vlagu brže od PLA – sušenje pre štampe obavezno za optimalne rezultate |
Za kompletan pregled parametara pogledaj naš vodič za podešavanja štampe. Za laku štampu bez posebnih zahteva pogledaj PLA filamente. Za veću otpornost na toplotu i udarce pogledaj ABS filament.
-
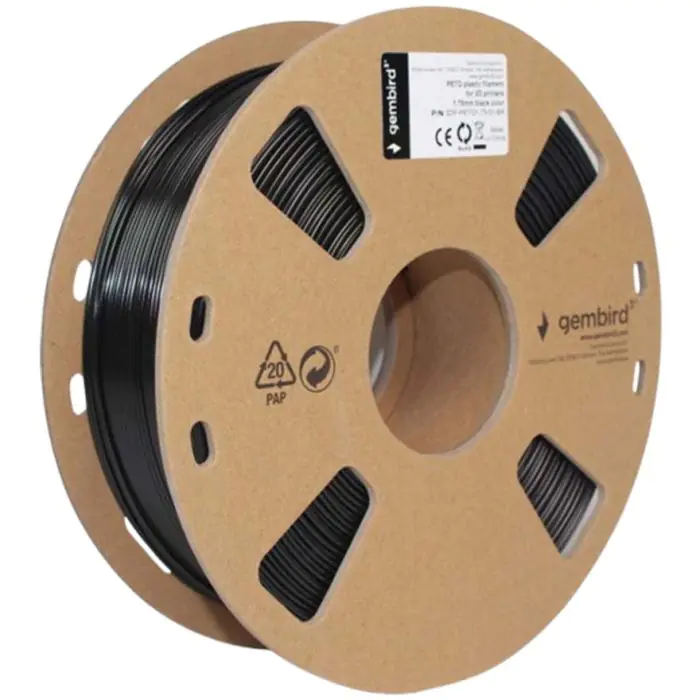
Gembird PETG black filament 1.75 mm – Black
2.590,00 RSD≈ 43,07 KMGembird PETG black filament je PETG materijal za FDM 3D štampu, prečnika 1.75 mm i neto težine 1 kg. Odlikuje se dobrom čvrstoćom, otpornošću na udarce i hemikalije, kao i manjom krtošću u odnosu na akril. Crna boja pogodna je za izradu funkcionalnih delova, kućišta, nosača i prototipa.
-
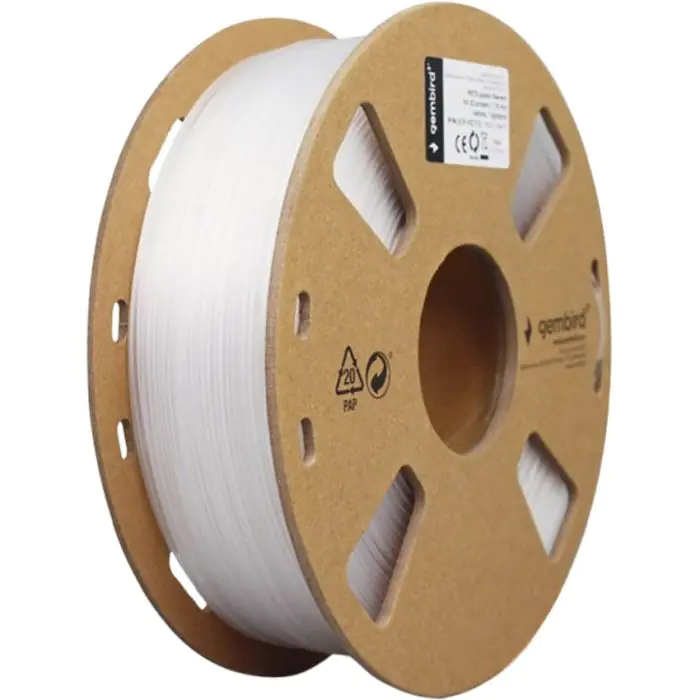
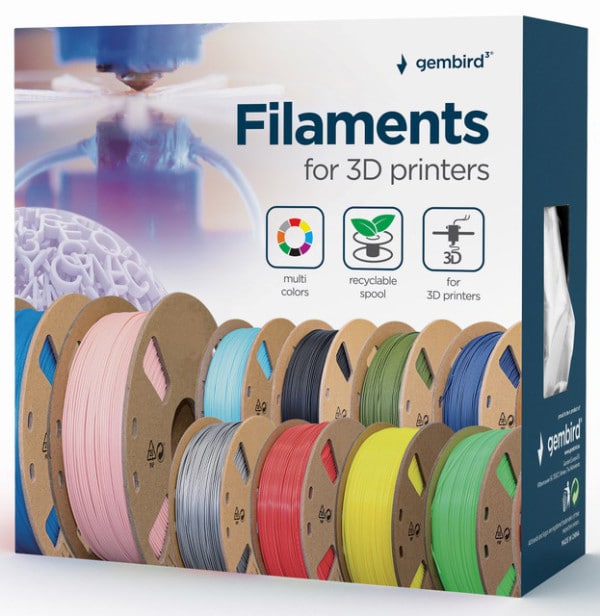
Gembird PETG white filament 1.75 mm – White
2.590,00 RSD≈ 43,07 KMGembird PETG white filament je PETG materijal za FDM 3D štampu, prečnika 1.75 mm i neto težine 1 kg. Odlikuje se dobrom čvrstoćom, otpornošću na udarce i hemikalije, kao i manjom krtošću u odnosu na akril. Bela boja pogodna je za izradu kućišta, prototipa, dekorativnih modela i funkcionalnih predmeta.
-


ZIRO PETG filament 1,75 mm – Red
2.390,00 RSD≈ 39,75 KMZIRO PETG Red filament kombinuje čvrstinu, hemijsku otpornost i jarku crvenu boju za tehničke i estetske modele koji moraju trajati i ostaviti utisak.
-


ZIRO PETG Filament 1.75 mm – Blue
2.390,00 RSD≈ 39,75 KMZIRO PETG Blue filament je izdržljiv i pouzdan materijal namenjen projektima koji zahtevaju veću mehaničku otpornost i otpornost na vlagu u odnosu na PLA. Plava boja je čista, ujednačena i profesionalnog izgleda, pogodna za tehničke i funkcionalne modele. Filament se ponaša stabilno tokom štampe, ima dobru međuslojnu adheziju i predstavlja odličan izbor za delove koji se koriste u realnim uslovima.
-


ZIRO PETG Filament 1.75 mm – Green
2.390,00 RSD≈ 39,75 KMZIRO PETG Green filament je tehnički materijal namenjen projektima koji zahtevaju veću mehaničku otpornost, dobru međuslojnu adheziju i otpornost na vlagu. Zelena boja je ujednačena, postojana i profesionalnog izgleda, pogodna za funkcionalne, tehničke i prezentacione modele. Stabilno ponašanje tokom štampe čini ovaj filament pouzdanim izborom za svakodnevnu upotrebu.
-

ZIRO PETG Filament 1.75 mm – Purple
2.390,00 RSD≈ 39,75 KMZIRO PETG Purple filament je tehnički materijal namenjen projektima koji zahtevaju veću mehaničku otpornost, dobru međuslojnu adheziju i otpornost na vlagu. Ljubičasta boja je duboka, ujednačena i profesionalnog izgleda, pogodna za funkcionalne i prezentacione modele. Filament se ponaša stabilno tokom štampe i predstavlja odličan izbor za korisnike kojima je potrebna kombinacija estetike i dugotrajnosti.
-

ZIRO PETG Filament 1.75 mm – Yellow
2.390,00 RSD≈ 39,75 KMZIRO PETG Yellow filament je tehnički materijal namenjen projektima koji zahtevaju veću mehaničku otpornost, dobru međuslojnu adheziju i otpornost na vlagu. Žuta boja je čista, svetla i veoma uočljiva, što ovaj filament čini pogodnim za funkcionalne, signalne i tehničke modele. Stabilno ponašanje tokom štampe i pouzdani rezultati čine ga odličnim izborom za svakodnevnu upotrebu.
-
 Nema na stanju

ZIRO PETG filament 1,75 mm – Black
2.390,00 RSD≈ 39,75 KMZIRO PETG Black filament kombinuje visoku mehaničku otpornost, pouzdanu adheziju i crnu boju za modele koji moraju biti funkcionalni, ali i vizuelno ozbiljni.
-
 Nema na stanju

ZIRO PETG filament 1,75 mm – White
2.390,00 RSD≈ 39,75 KMZIRO PETG White filament kombinuje visoku čvrstoću, odličnu slojevitu adheziju i preciznost, idealan je za funkcionalne i estetske 3D modele koji zahtevaju izdržljivost.
-


ZIRO PETG Filament 1.75 mm – Gray
2.390,00 RSD≈ 39,75 KMZIRO PETG Gray filament je tehnički materijal namenjen projektima koji zahtevaju mehaničku otpornost, stabilnost i otpornost na vlagu. Neutralna siva boja daje modelima profesionalan i tehnički izgled, čineći ovaj filament idealnim za prototipe, kućišta i funkcionalne delove. Stabilno ponašanje tokom štampe i dobra međuslojna adhezija čine ga pouzdanim izborom za svakodnevnu upotrebu.
-


ZIRO PETG Filament 1.75 mm – Silver
2.390,00 RSD≈ 39,75 KMZIRO PETG Silver filament je tehnički materijal koji kombinuje visoku mehaničku otpornost, dobru međuslojnu adheziju i otpornost na vlagu sa elegantnom srebrnom bojom. Ova nijansa daje modelima profesionalan i tehnički izgled, čineći filament pogodnim za funkcionalne delove, kućišta i prezentacione modele. Stabilno ponašanje tokom štampe čini ga pouzdanim izborom za svakodnevnu i profesionalnu upotrebu.
-
 Nema na stanju

ZIRO PETG filament 1.75 mm – Transparent
2.390,00 RSD≈ 39,75 KMZIRO PETG Transparent filament 1.75 mm kombinuje prozirnost, čvrstoću i hemijsku otpornost. Idealan je za štampanje estetskih i funkcionalnih delova bez potrebe za zatvorenom komorom. Kompatibilan je sa najpopularnijim FDM štampačima.


PETG filamenti – čvrstoća i hemijska otpornost za funkcionalne delove
PETG filament (Polyethylene Terephthalate Glycol) zauzima poziciju između PLA-a i ABS-a na skali tehničkih materijala za FDM štampu. Kombinuje dobru mehaničku čvrstoću, otpornost na hemikalije i umjerenu otpornost na toplotu sa relativno lakom obradom – ne zahteva zatvorenu komoru, ne ispušta agresivne mirise i ima nisku sklonost ka deformaciji u poređenju sa ABS-om. Izuzetno čvrsto vezivanje slojeva čini PETG posebno pogodnim za funkcionalne delove koji moraju da izdrže dinamička opterećenja i savijanje bez razdvajanja po slojevima.
ZIRO PETG je industrijski grad materijal sa višom tačkom staklastog prelaza i nižim skupljanjem od standardnog PETG-a, što poboljšava dimenzionalnu stabilnost gotovog otiska. Transparentne varijante imaju propusnost svetlosti do 90 %, što ga čini pogodnim i za funkcionalne i za estetske primene. Tolerancija prečnika je ±0,03 mm uz vakumsko pakovanje sa desikantom. Više o čuvanju pročitaj u tekstu o korišćenju i čuvanju filamenta.
Za koje projekte je namenjen
- Funkcionalni delovi koji moraju da izdrže udare i savijanje bez pucanja
- Kontejneri, posude i predmeti koji dolaze u kontakt sa tečnostima ili hemikalijama
- Delovi koji se koriste na temperaturama do 70–80 °C bez deformacije
- Transparentni i poluprozirni modeli – difuzori, poklopci, optički elementi
- Mehanički sklopovi gde je čvrsto vezivanje slojeva ključno za integritet dela
- Spoljašnja primena uz umerenu izloženost vremenskim uslovima
Preporučena podešavanja štampe
| Parametar | Preporučena vrednost | Napomena |
|---|---|---|
| Temperatura nozzle-a | 240–260 °C (≈250 °C) | Prilagoditi prema štampaču i adheziji slojeva |
| Temperatura beda | 100–120 °C | Viša temperatura beda sprečava deformaciju, posebno na PEI površinama |
| Brzina štampe | 40–60 mm/s (prvi sloj 20–30 mm/s) | Sporiji prvi sloj poboljšava adheziju i kvalitet površine |
| Cooling fan | 0–30 % (prvi sloj), 40–60 % (ostatak) | Umereno hlađenje – previše smanjuje međuslojnu adheziju |
| Retraction | 1,0–3,0 mm @ 25–45 mm/s | Podesi pažljivo prema tipu ekstrudera; PETG je sklon stringingu |
| Sušenje | 65 °C × 4–6 h | PETG upija vlagu brže od PLA – sušenje pre štampe obavezno za optimalne rezultate |
Za kompletan pregled parametara pogledaj naš vodič za podešavanja štampe. Za laku štampu bez posebnih zahteva pogledaj PLA filamente. Za veću otpornost na toplotu i udarce pogledaj ABS filament.